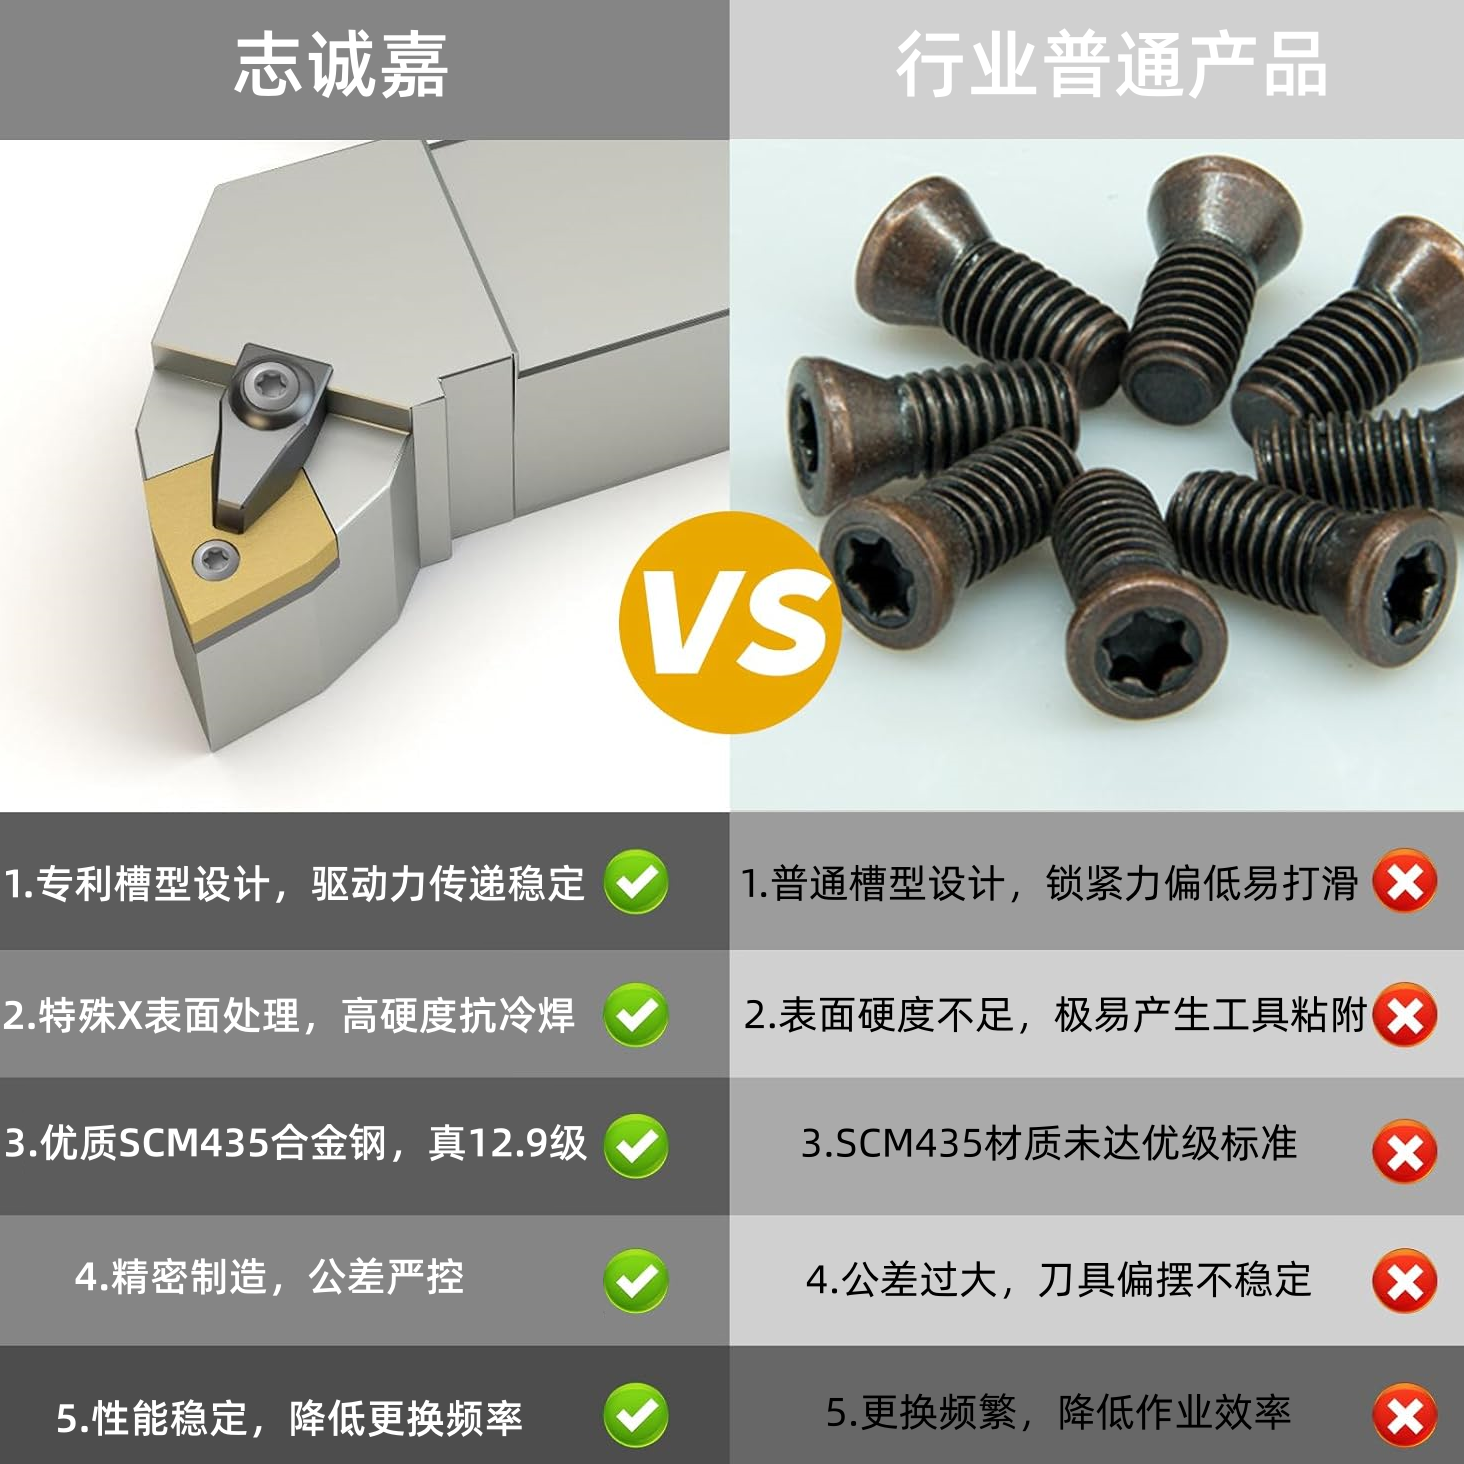
皿頭ツーリングねじ M2(SCM435合金鋼、強度区分12.9、切削生地、トルクス穴、皿頭)
皿頭ツーリングねじ M2(SCM435合金鋼、強度区分12.9、切削生地、トルクス穴、皿頭) — 超高強度締結向け。仕様・見積はお問い合わせください。
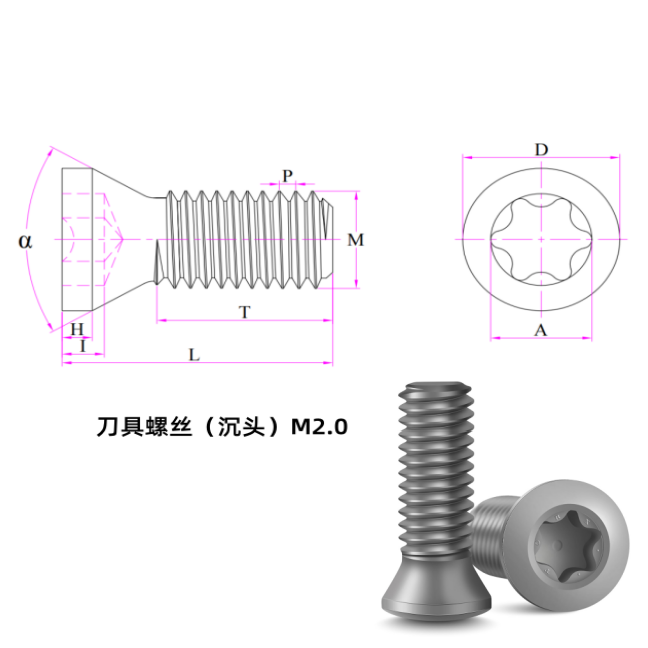
| ねじ径 M(mm) | M2 |
|---|---|
| 全長 L(mm) | 2.6 |
| ピッチ P(mm) | 0.25 |
| 頭部角度 α(°) | 60° |
| 頭部径 D(mm) | 2.7 |
| 頭部高さ H(mm) | 0.45 |
| 駆動形状 A | TORX |
| 駆動サイズ A | T6 |
概要
皿頭ツーリングねじは60°の円錐頭部を持ち、締結後にワーク表面と面一になる精密切削ねじです。CNCツールホルダや彫刻刀座では、この面一性は機能要件です。頭部が突出すると回転体のバランスが変わり、加工エンベロープと干渉します。サイズはM1.2から、頭部高さは0.2mmからとなります。 本商品の仕様:ねじ径 M2、全長 2.6、ピッチ 0.25、頭部角度 α 60°。
この型番の識別ポイント:ねじ径 M(mm) M2 (シリーズ範囲 M1.6–M8)、ねじ部長さ T(mm) 1.1。
特長
60°の皿角度が座面と一致することで、締付け時に頭部が座面に導かれて芯出しされます。この自己調心作用が工具先端の振れを低減します。
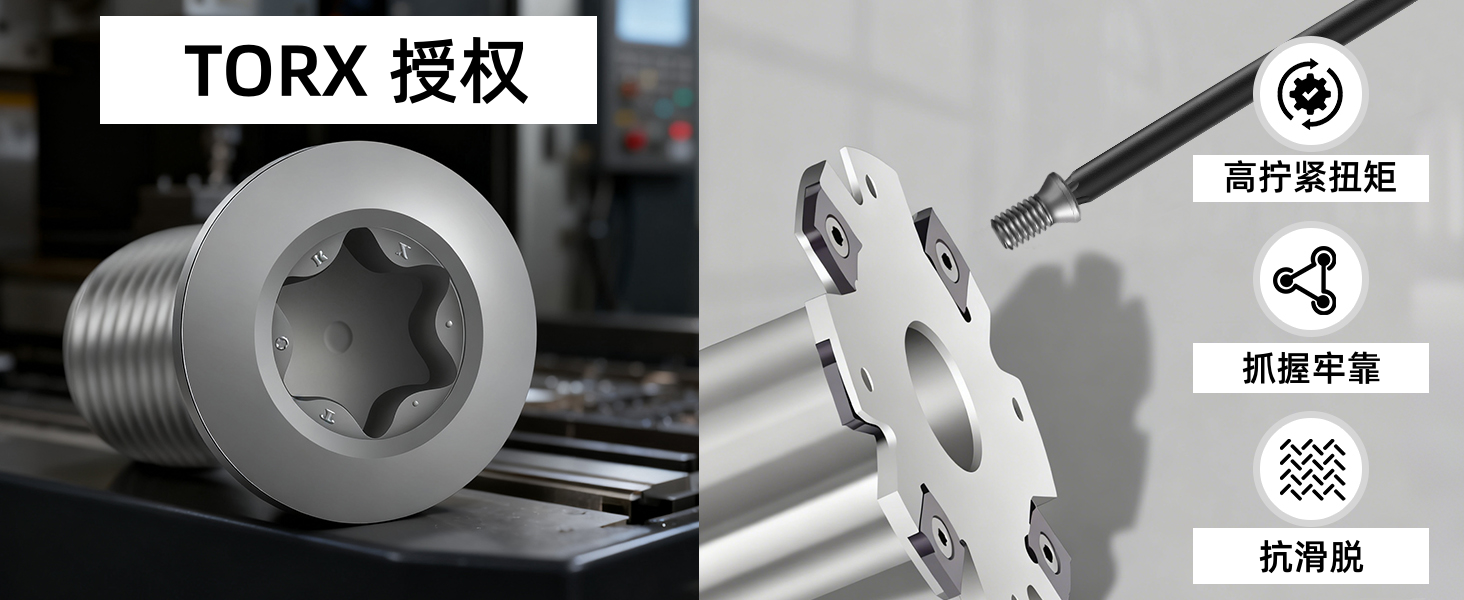
TORX PLUS(5IP〜8IP)はトルクスや六角より接触面積が大きく、同じ座ぐりで高いトルクに耐えます。M1.6〜M2ではカムアウトが主な破損要因です。
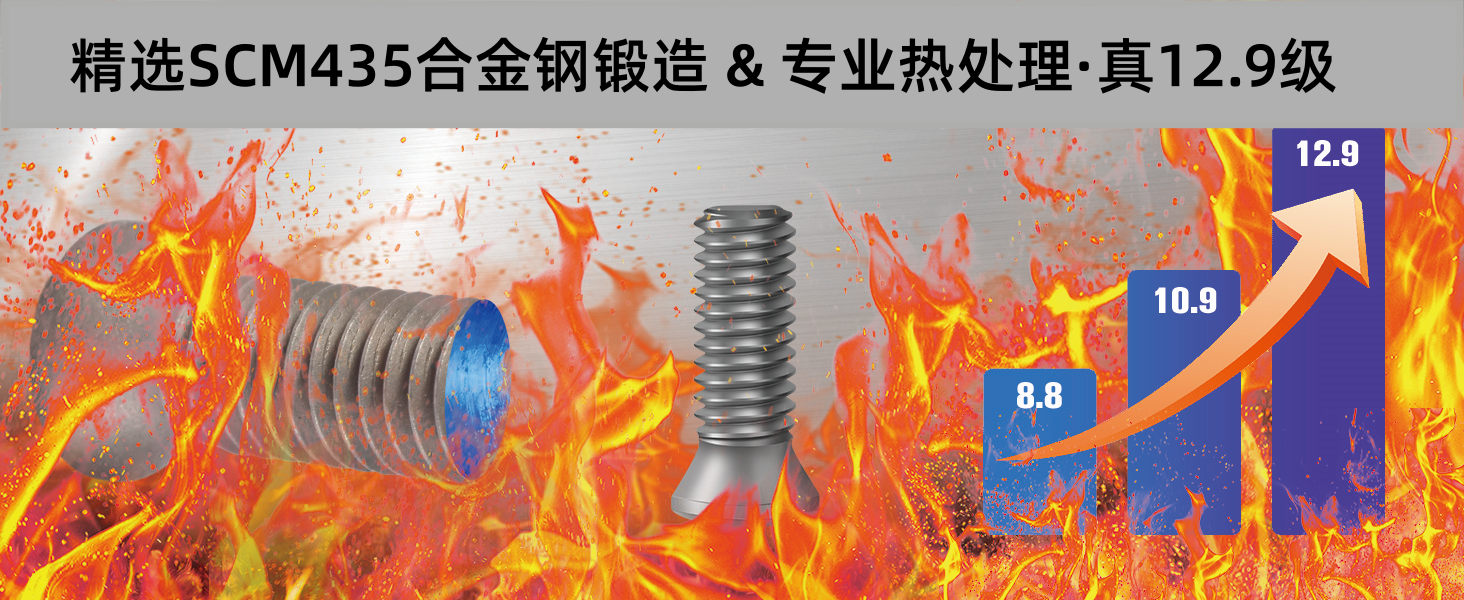
SCM435を12.9級に焼入れすると最小引張強さ約1220MPaとなり、小さな断面でも繰返し組立に耐える余裕が生まれます。
用途
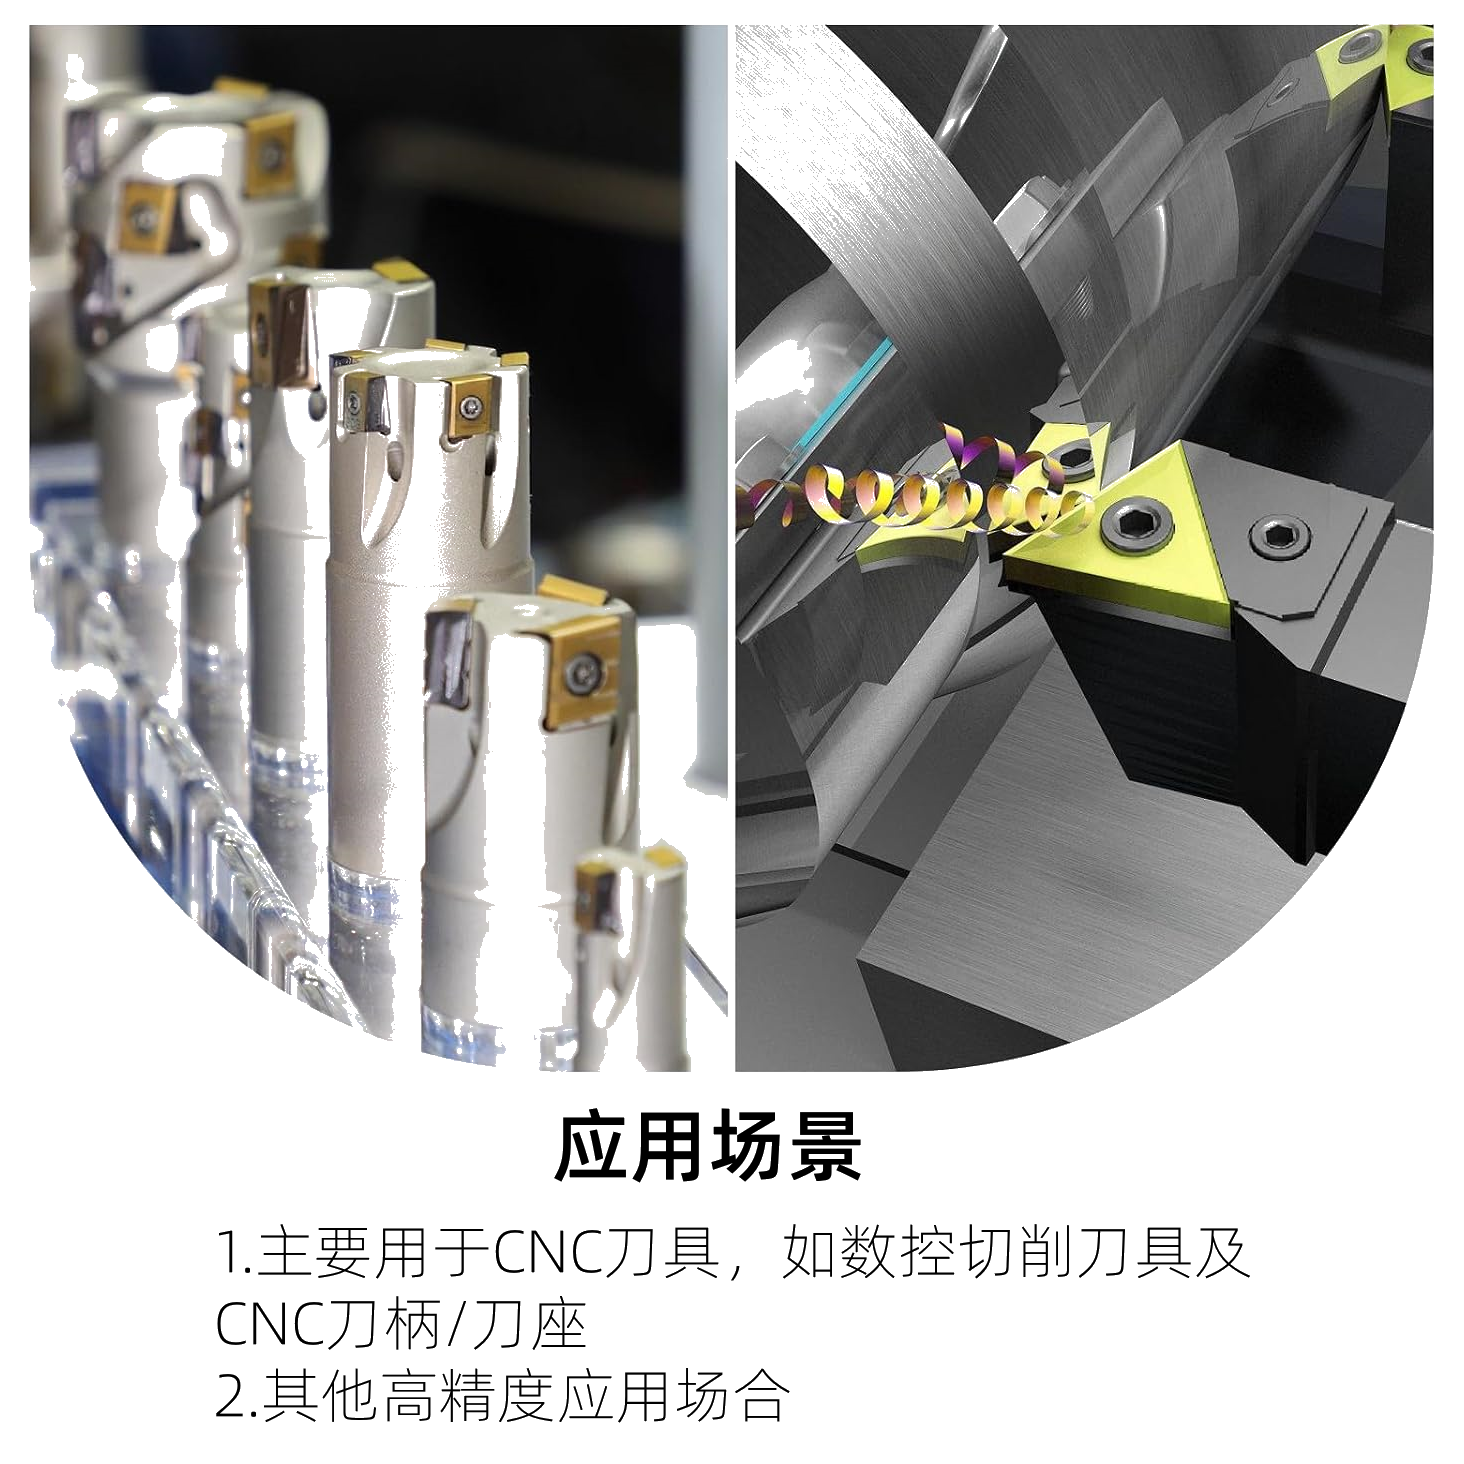
CNCツールホルダ、コレットチャック、彫刻・マーキング刀座、精密切削治具、放電加工の電極ホルダ、頭部高さを基準面以下に抑える光学マウント。
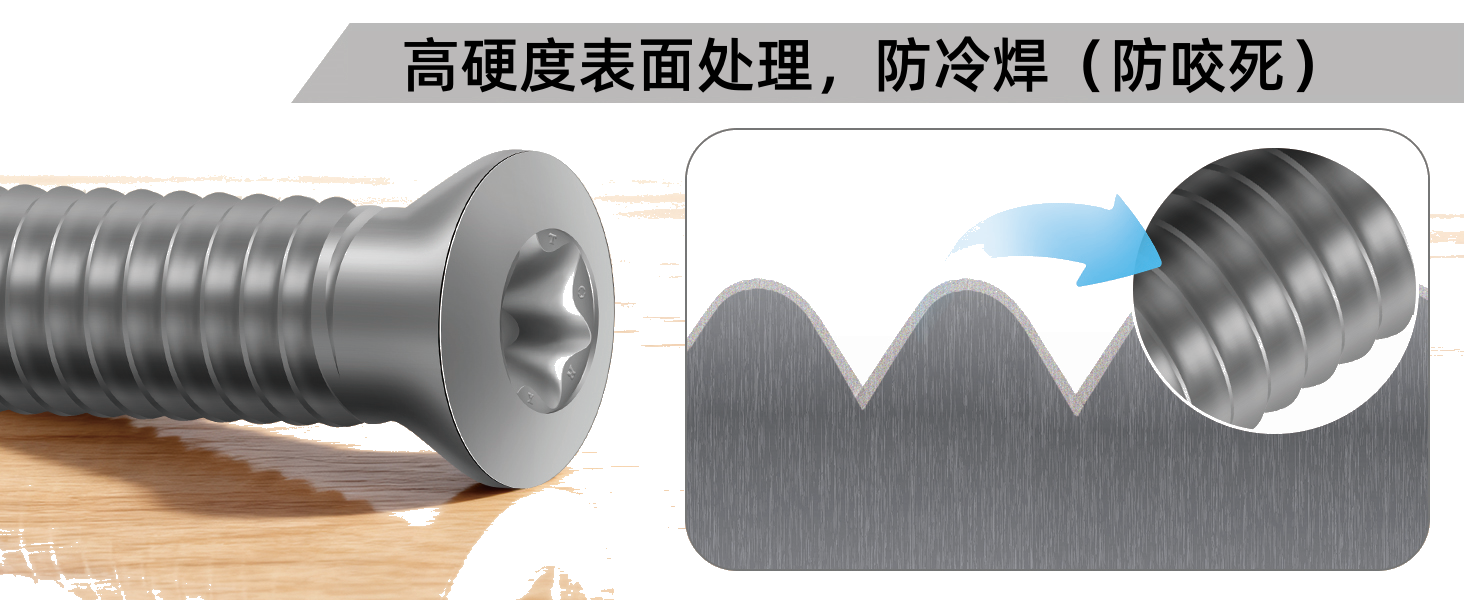
座面角度はねじと同時に指定してください。60°のねじを90°の座面に使うと密着せず接触面積を失います。DLC処理品では膜厚2〜4µmを頭部公差に織り込む必要があります。
製品情報はToprecisionが提供するものです。図面に合わせた特注品の製作も承ります。サンプル・お見積りはお問い合わせください。
同シリーズの仕様一覧
このシリーズ 237 型番
| 型番 | ねじ径 M | ねじ部長さ T | 頭部径 D | ピッチ P |
|---|---|---|---|---|
| 皿頭ツーリングねじ M1.8 · 1.9 / 2.45 / 0.35 | M1.8 | 1.9 | 2.45 | 0.35 |
| 皿頭ツーリングねじ M1.8 · 2.3 / 2.45 / 0.35 | M1.8 | 2.3 | 2.45 | 0.35 |
| 皿頭ツーリングねじ M1.8 · 2.2 / 2.45 / 0.35 | M1.8 | 2.2 | 2.45 | 0.35 |
| 皿頭ツーリングねじ M1.8 · 2.7 / 2.3 / 0.35 | M1.8 | 2.7 | 2.3 | 0.35 |
| 皿頭ツーリングねじ M1.8 · 3 / 2.4 / 0.35 | M1.8 | 3 | 2.4 | 0.35 |
| 皿頭ツーリングねじ M2 · 1.1 / 2.7 / 0.25 | M2 | 1.1 | 2.7 | 0.25 |
| 皿頭ツーリングねじ M2 · 1.5 / 2.7 / 0.25 | M2 | 1.5 | 2.7 | 0.25 |
| 皿頭ツーリングねじ M2 · 1.7 / 2.8 / 0.4 | M2 | 1.7 | 2.8 | 0.4 |
| 皿頭ツーリングねじ M2 · 1.8 / 2.6 / 0.4 | M2 | 1.8 | 2.6 | 0.4 |
| 皿頭ツーリングねじ M2 · 2.2 / 2.6 / 0.4 | M2 | 2.2 | 2.6 | 0.4 |
数値は各型番の属性データに基づきます。長さ・材質・表面処理が変われば引抜き強度と取付トルクも変わるため、図面に合う行で比較してください。
FAQ
この製品の主な寸法は?
ねじ径 M2、全長 2.6、ピッチ 0.25、頭部角度 60°。
材質と表面処理は?
炭素鋼。
発注・組付前に確認すべき点は?
座面角度はねじと同時に指定してください。60°のねじを90°の座面に使うと密着せず接触面積を失います。DLC処理品では膜厚2〜4µmを頭部公差に織り込む必要があります。